混合键合工艺到底难在哪
文章来源:学习那些事
原文作者:小研同学
混合键合(hybrid bonding)让铜焊盘与周围介质在同一平面上直接键合,可把互连间距从微凸点的数十微米缩小到1µm以下,是3D集成和HBM堆叠的关键工艺。它的难点在于两种要求相反的界面必须同时成功:介质界面要求极其平整,铜界面却要求略微凹陷,而且容差都以纳米计。本文依据近年公开文献,从表面形貌、颗粒、对准、退火温度和长期可靠性五个方面,说明混合键合为何难以做到稳定可靠,并归纳工程上的应对思路。
混合键合是怎样“粘”上的
传统倒装焊依靠焊料凸点或铜柱,互连间距一般为20~50 µm。混合键合不用焊料,也不用底部填充(underfill),而是让铜(Cu)与SiO2、SiCN等介质(dielectric)直接接合,间距可小于1 µm。典型流程如图1:沉积介质,刻蚀焊盘孔,沉积Ta/TaN阻挡层并电镀铜;再用化学机械抛光(chemical mechanical polishing, CMP)去除多余的铜,使铜面略低于介质面;随后对介质表面做等离子活化(plasma activation),在室温下贴合,介质先靠表面羟基(–OH)和范德华力粘住;最后进行键合后退火(post-bond annealing),介质之间形成共价键,铜则受热膨胀、闭合间隙,并通过扩散和蠕变(creep)形成Cu–Cu金属键合。
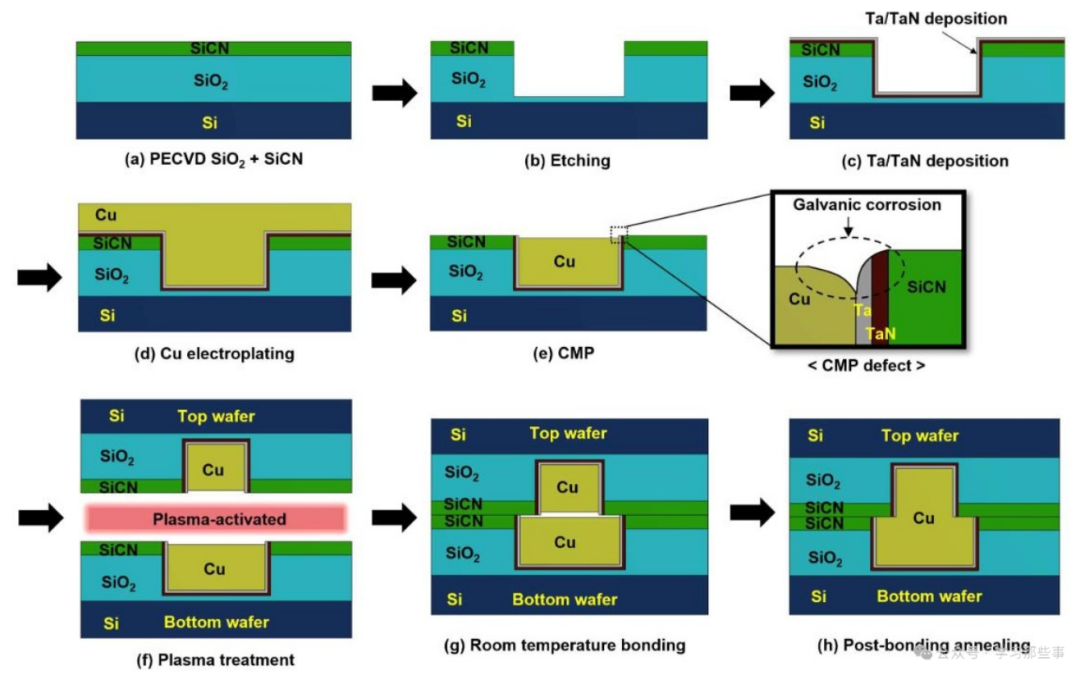
图1 混合键合的典型工艺流程
(a)沉积SiO₂/SiCN;(b)刻蚀;(c)沉积Ta/TaN阻挡层;(d)电镀Cu;(e) CMP,右侧放大图为Cu/阻挡层边缘的电偶腐蚀;(f)等离子活化;(g)室温键合;(h)键合后退火。
铜能够“自己顶到一起”,靠的是热膨胀系数(coefficient of thermal expansion, CTE)之差:铜约16.6×10⁻⁶/°C,PECVD SiO2约4.4×10⁻⁶/°C。退火时铜比介质膨胀得多,无需外加压力。这也带来了混合键合的根本矛盾:在同一个平面上,介质界面要求原子级平整和洁净,铜界面却要求一个恰到好处的纳米级凹陷。
表面形貌:
几纳米的凹陷决定成败
铜凹陷(Cu recess)的上限可用ΔL = Δα·L0·ΔT估算。取2 µm厚的铜层、200 °C的键合温度,算得铜相对SiO2最多只能多膨胀约4.3 nm,因此把凹陷控制在3 nm左右。凹陷过深,铜胀不到对面,造成开路或高电阻;凹陷过浅甚至铜面凸出,铜的膨胀会把周围介质顶开,造成介质开裂或分层。键合温度越低,允许的凹陷越小,控制也越难。
图2 理想铜凹陷与碟形凹陷下的键合过程对比
上排:Cu面略低于SiO₂,(a)键合前,(b)室温介质键合,(c)加热后Cu膨胀闭合间隙;下排:CMP后Cu面呈碟形,退火后仅焊盘外圈接合,中心仍留缝隙。
实际抛光后的铜面常呈碟形(dishing):中心低、边缘高。如图2下排,退火后只有焊盘外圈接合,中心留下缝隙。凹陷深度还随焊盘尺寸增大而增加,并受图形密度(pattern density)影响;焊盘往往集中在芯片边缘,因此需要加入虚拟焊盘(dummy pad)来均衡抛光。此外,抛光液中铜与阻挡层之间会发生电偶腐蚀(galvanic corrosion)(图1右侧放大图),焊盘边缘的局部凹陷通常比平均值深约5 nm,退火后容易在角部留下空洞。介质表面过于粗糙,也会减少有效接触面积、降低键合能。
洁净度:
一颗微米级颗粒毁掉一片
混合键合对颗粒(particle)极其敏感。晶圆对晶圆(wafer-to-wafer, W2W)键合时,两片晶圆先在中心接触,键合波(bond wave)再向外扩展;途中遇到颗粒,界面就被撑开,形成主空洞(void)和沿径向的拖尾(图3)。厚度仅约1 µm的颗粒即可造成直径达数百微米的空洞,空洞内的大量焊盘和介质都无法键合。
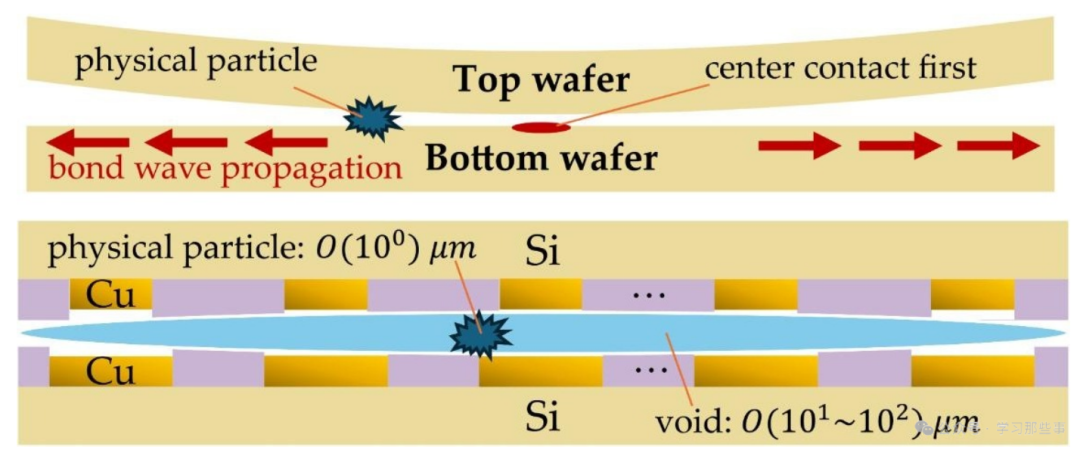
图3 颗粒诱发键合空洞的机理
上:W2W键合从中心开始,键合波向外扩展,颗粒处形成空洞;下:微米量级的颗粒可撑开十至数百微米的空洞,跨越多个Cu焊盘。
芯片对晶圆(die-to-wafer, D2W)键合更难。芯片要先切割(dicing)、减薄,再逐颗拾取放置,每一步都可能产生颗粒。在D2W工艺中发现,很多失效来自颗粒诱发的空洞,而非CMP形貌问题;等离子切割(plasma dicing)、玻璃载板和新型保护层来降低缺陷。这也是混合键合需要接近前道水平的洁净度和设备、成本明显高于常规封装的原因。
对准与变形:
亚微米间距下的套刻难题
上下焊盘之间总存在对准偏差(misalignment),来源包括设备的校准误差和热应力引起的晶圆翘曲(warpage)。系统误差可分为平移、旋转和放大(magnification)三类,其中放大误差与键合后晶圆翘曲大致成线性关系;翘曲可从几微米到100 µm以上,经跑偏补偿(run-out compensation)后可降到约10 µm。
图4 对准偏差的失效机理
左:偏移s使上下Cu焊盘的接触电阻R升高,并缩短相邻焊盘间距CD,增加介质击穿风险;右:圆形焊盘重叠面积的几何计算,r₁、r₂为上下焊盘半径。
如图4,偏移使上下焊盘的重叠面积减小,接触电阻升高,电流集中处更容易发生电迁移(electromigration, EM);同时,上焊盘与相邻下焊盘的距离缩短,介质击穿(dielectric breakdown)风险上升。建议总偏差不超过下焊盘直径的50%;焊盘尺寸约为键合设备精度的5倍。常见对策是“小焊盘对大焊盘”的非对称设计,例如在700 nm间距下用270 nm的上焊盘对400 nm的下焊盘;采用六边形排布的圆形焊盘,把W2W间距缩小到400 nm。D2W需逐颗放置芯片,套刻量测(overlay metrology)也须覆盖每一颗芯片,EVG于2025年为此推出了D2W专用量测设备。
退火:
温度窗口两头受限
退火温度决定铜能胀多少。有限元模拟(图5)显示,未键合面积随退火温度降低、凹陷加深而增大:200 °C下,凹陷超过5 nm时未键合面积超过10%,焊盘最外缘在3 nm凹陷时就达13%;“小焊盘对大焊盘”结构在300 °C及以上时,3~7 nm凹陷的未键合面积均低于10%。上下焊盘等大且错位的结构,比“小对大”结构更难填满。
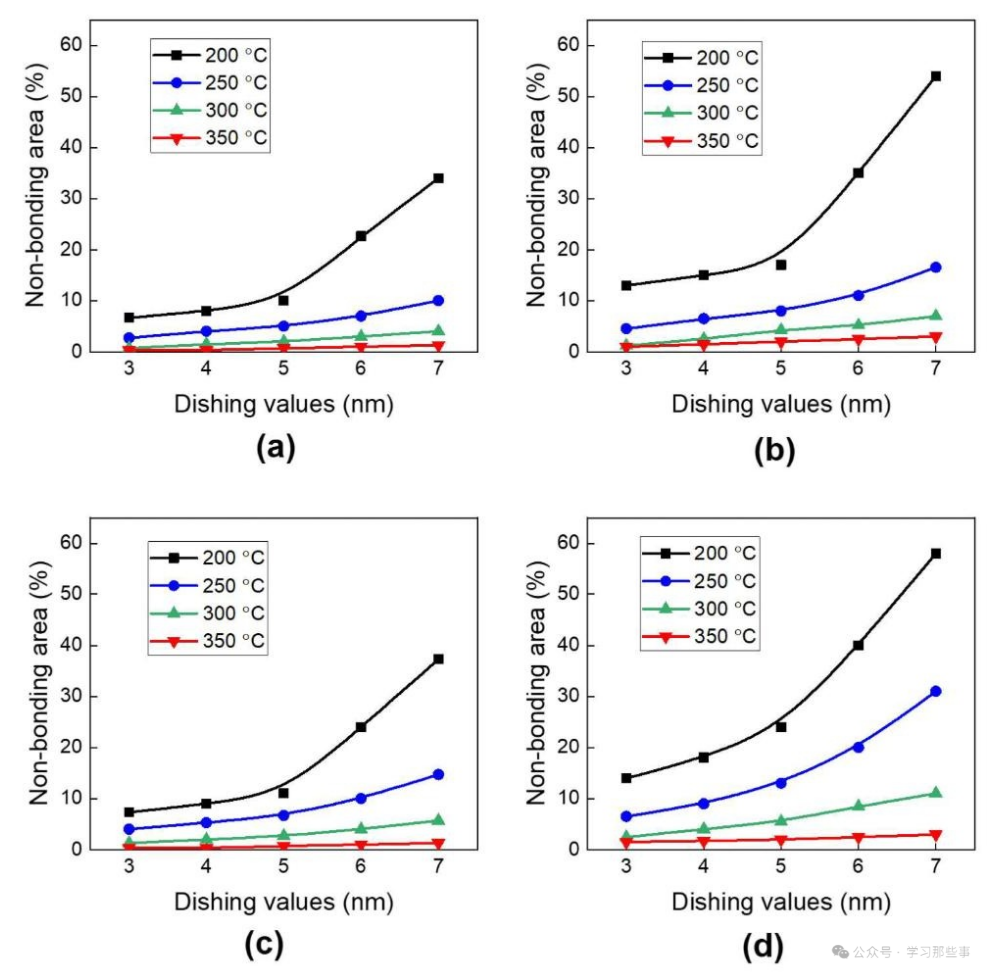
图5 退火温度与铜凹陷深度对未键合面积的影响(有限元模拟)
(a)(b)上焊盘3 µm、下焊盘5 µm结构的区域I(Cu–Cu键合区边缘)与区域II(焊盘最外缘);(c)(d)焊盘均为4 µm、错位1 µm结构的对应区域;凹陷3~7 nm,退火200~350 °C。
但温度并非越高越好。升温时上下铜焊盘相互顶紧,反作用力使周围介质界面承受剥离应力(peeling stress);模拟表明SiCN–SiCN界面应力最高,350 °C时开裂风险显著,低于250 °C则风险较小。各界面的键合能差别很大:Cu–Cu在300 °C可达12 J/m2,SiCN–SiCN在200~250 °C约为1.4~2.5 J/m2,SiCN–SiO2只有约1.6 J/m2,是最薄弱的界面。器件本身也有热预算(thermal budget):HBM倾向于在230 °C以下键合,以免出现数据保持(data retention)错误;温度升高还会加剧铜的氧化。可用窗口大致在250~300 °C,且凹陷需小于约5 nm,余量很小。
长期可靠性:
键合成功不等于可靠
■残余空洞是裂纹源:未键合区的边缘存在应力集中,可成为裂纹的起点;空洞越大,有效键合面积和强度越低。
■降温时应力反转:冷却时铜收缩,Cu–Cu界面转而承受剥离应力,SiCN–Cu界面应力最高;模拟值低于其附着强度,风险相对较低。
■错位处的铜扩散:焊盘错位时,铜与对面介质直接接触,可能向介质扩散并引起漏电,因此常用对铜扩散阻挡性更好的SiCN作为键合层。
■良率的“木桶效应”:关键信号焊盘必须全部合格,任何一个开路都可能使芯片失效;电源/地焊盘数量多、互为冗余,单个失效的影响较小。
工程上的应对思路
上述问题相互牵连:凹陷深度要与退火温度匹配,退火温度又受介质强度和器件热预算限制,对准余量则取决于焊盘设计。表1归纳了主要失效来源与常见对策。
表1 混合键合的主要失效来源与常见对策
| 失效来源 | 主要机理 | 常见对策 |
| CMP形貌 | 凹陷过深,Cu接触不上;过浅或凸出,介质被顶开;边缘电偶腐蚀形成角部空洞 | 把凹陷控制在几纳米并保证片内均匀;用虚拟焊盘平衡图形密度;优化Cu/阻挡层抛光浆料 |
| 颗粒 | 微米级颗粒撑出数十至数百微米的空洞;D2W的切割与拾放是主要颗粒源 | 等离子切割、表面保护层、键合前清洗与缺陷检测 |
| 对准与翘曲 | 接触面积缩小、焊盘间距缩短,导致电阻上升、电迁移与击穿风险 | “小焊盘对大焊盘”设计;跑偏补偿;逐芯片套刻量测与反馈 |
| 退火温度 | 温度低,Cu膨胀不足、未键合面积大;温度高,介质剥离应力大,器件热预算超限 | 按温度匹配凹陷深度;采用SiCN介质和(111)取向Cu等降低键合温度 |
| 介质界面 | SiCN–SiO2界面键合能最低;Cu接触介质处可能扩散 | SiCN/SiO2叠层;优化等离子活化工艺 |
结语
混合键合之难,在于它把前道级别的纳米控制带进了封装:介质要平,铜要略凹,表面要净,焊盘要对准,退火温度还要同时兼顾铜的膨胀、介质的强度和器件的热预算。任何一项偏离,都可能表现为空洞、开路、高电阻,或日后的开裂与漏电。稳定可靠的混合键合不是某一道工序的单独优化,而是 CMP、清洗、对准、退火和版图设计的协同。对工艺与设备工程师而言,理解这些纳米级参数如何相互牵制,是建立稳定工艺窗口的前提。